 it

Guida al motore CC dell'armatura: laminazioni, avvolgimenti e scelte di assemblaggio del nucleo
Una linea di convertitori aziona tre motoriduttori CC a magneti permanenti da 24 V a 1.800 giri/min. Dopo circa 4.500 ore di funzionamento un'unità inizia a produrre scintille visibili sui box spazzole e perde circa il 6% della sua velocità sotto lo stesso carico. Gli avvolgimenti risultano puliti. Il difetto risiede nell'armatura: un commutatore scanalato, una pila di rotori che esegue un eccentrico di pochi centesimi di millimetro da quando è stato ricostruito e spazzola la lettiera su appena il 60% della superficie.
Innanzitutto la conclusione: l'armatura è il gruppo di avvolgimento rotante che trasporta corrente, taglia il flusso di campo e produce coppia. Il commutatore e le spazzole sono ciò che mantiene la corrente che scorre nella giusta direzione mentre il rotore gira. In una macchina DC queste parti vengono giudicate insieme, non una alla volta. Una pila di laminazione mantenuta a limiti stretti di bava e concentricità vale poco se il commutatore è fuori tondo, e un commutatore perfetto non può salvare una pila piena di cortocircuiti interlaminari.
Quella che segue è una visione pratica del lato armatura di un motore DC: il circuito magnetico, l'avvolgimento, il limite di commutazione e come viene effettivamente acquistato il nucleo, dai laminati campione alla consegna in serie.
Come l'armatura produce coppia e dove avviene la commutazione
Due relazioni spiegano la maggior parte delle misurazioni al banco su un motore CC con spazzole ed entrambe puntano direttamente all'armatura.
- Coppia: T ≈ k · Φ · Ia, flusso di campo moltiplicato per la corrente di armatura.
- Indietro EMF: E ≈ k · Φ · ω, che aumenta con la velocità e imposta la corrente di funzionamento ad una determinata tensione di alimentazione.
- Percorso attuale: alimentazione, spazzola, segmento commutatore, bobina di armatura, spazzola di ritorno.
- Commutazione: il commutatore inverte la corrente della bobina quando ciascuna bobina attraversa il neutro magnetico, quindi la corrente della bobina si alterna anche se l'alimentazione è CC.
- Reazione dell'armatura: la forza magnetomotrice dell'armatura inclina e indebolisce il campo principale e sposta l'asse neutro. Ad alta corrente si manifesta come una scintilla sul bordo posteriore della spazzola e una piccola perdita di coppia per ampere.
Circuito magnetico
I lamierini del rotore e dello statore sono impilati in acciaio elettrico non orientato, normalmente 0,35 mm o 0,50 mm. Un calibro più sottile riduce la perdita di correnti parassite ma riduce il fattore di impilamento e aumenta il costo per chilogrammo, quindi raramente è un miglioramento gratuito.
Avvolgimento
Il riempimento di rame, il calibro del filo e la lunghezza della spira impostano la perdita I²R. La classe di isolamento F o H stabilisce quanto margine termico è consentito utilizzare prima che l'avvolgimento diventi la parte limitante.
Commutazione
Il grado della spazzola, la pressione della molla, l'eccentricità del commutatore e la profondità del sottosquadro determinano la formazione di scintille. Un runout superiore a circa 0,02 mm di solito si manifesta con il rumore della spazzola molto prima di manifestarsi come un guasto, motivo per cui il guasto di cui sopra era rintracciabile a 4.500 ore anziché a 500.
Tensione di armatura o controllo di campo: decidi prima di acquistare
La gamma di velocità è una decisione di controllo, ma vincola la progettazione dell'armatura. Il controllo della tensione di armatura, utilizzato al di sotto della velocità di base, fornisce una coppia pressoché costante e un ampio turndown: la scelta abituale per trasportatori, rulli di alimentazione e assi di posizionamento. L'indebolimento di campo, utilizzato al di sopra della velocità base, fornisce una potenza pressoché costante, ma il margine di commutazione diminuisce quando il flusso diminuisce e l'alimentazione di campo deve rimanere stabile sotto carico.
Gli azionamenti PWM a 20 kHz e oltre mantengono piccolo il ripple di corrente e il riscaldamento extra dell'armatura che ne deriva; al di sotto di questo, controllare le perdite della spazzola e del nucleo alla frequenza portante effettiva anziché dare per scontato che il numero della scheda tecnica sia valido. I motori con avvolgimento in serie non possono essere indeboliti di campo allo stesso modo, perché il campo e l'armatura condividono la stessa corrente. Utilizzare azionamenti di serie o controllo della resistenza e accettare che la regolazione della velocità sarà più morbida.
Tre modi per costruire la pila di rotori e quanto costa ciascuno
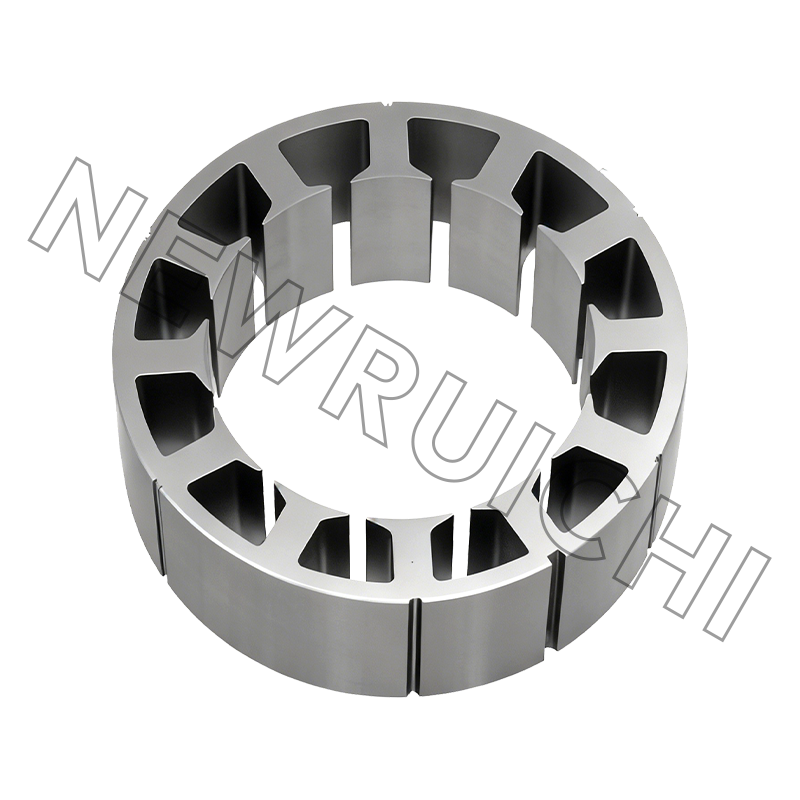
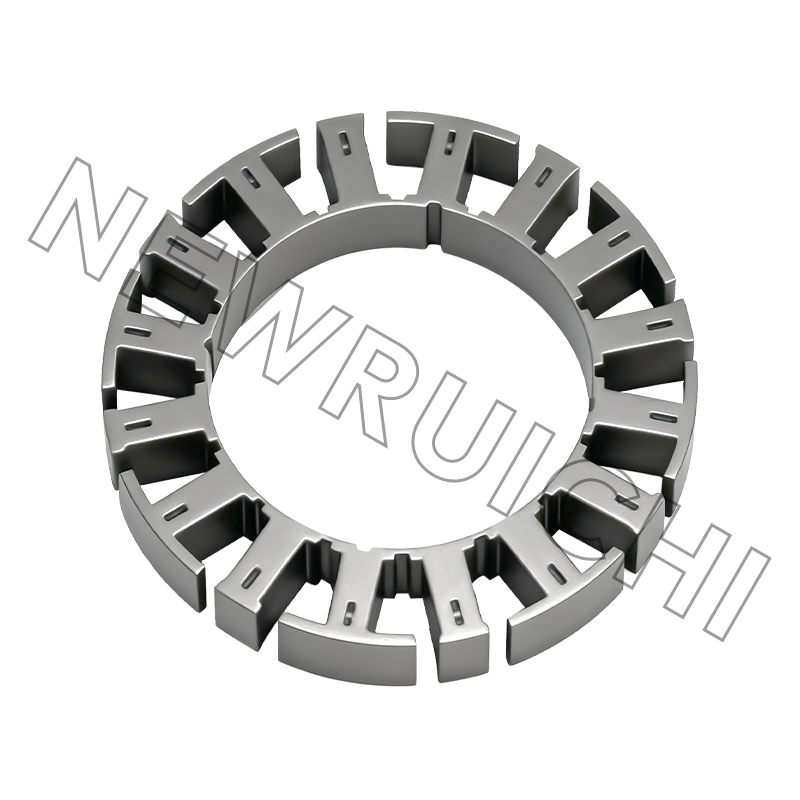
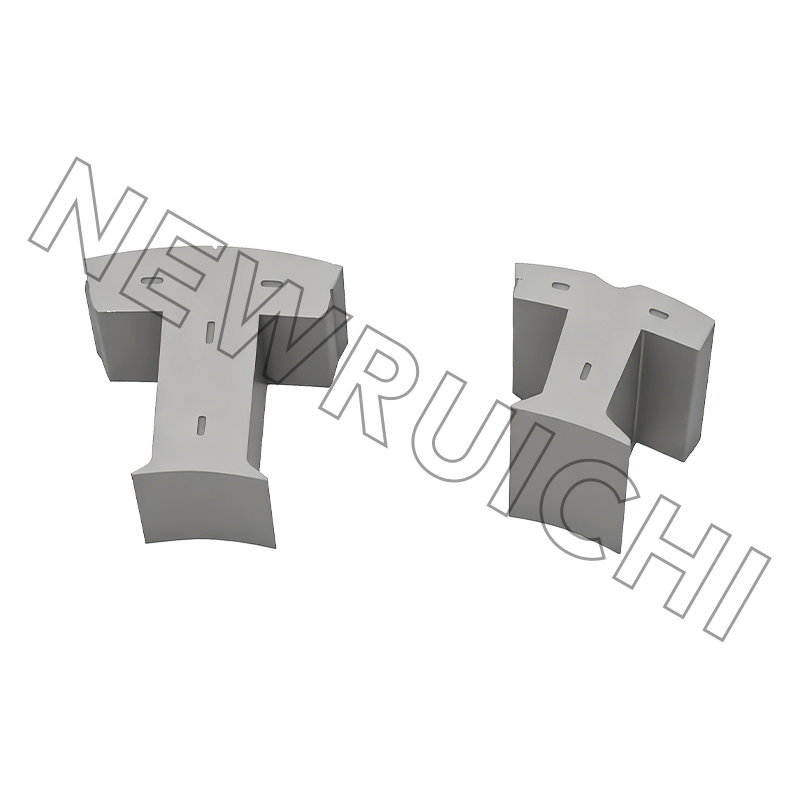
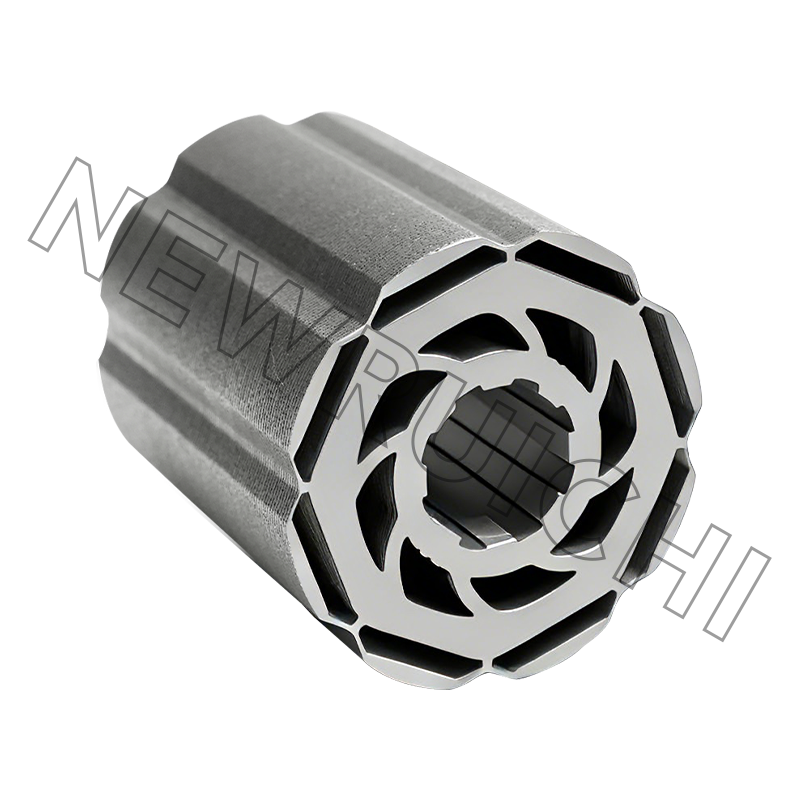
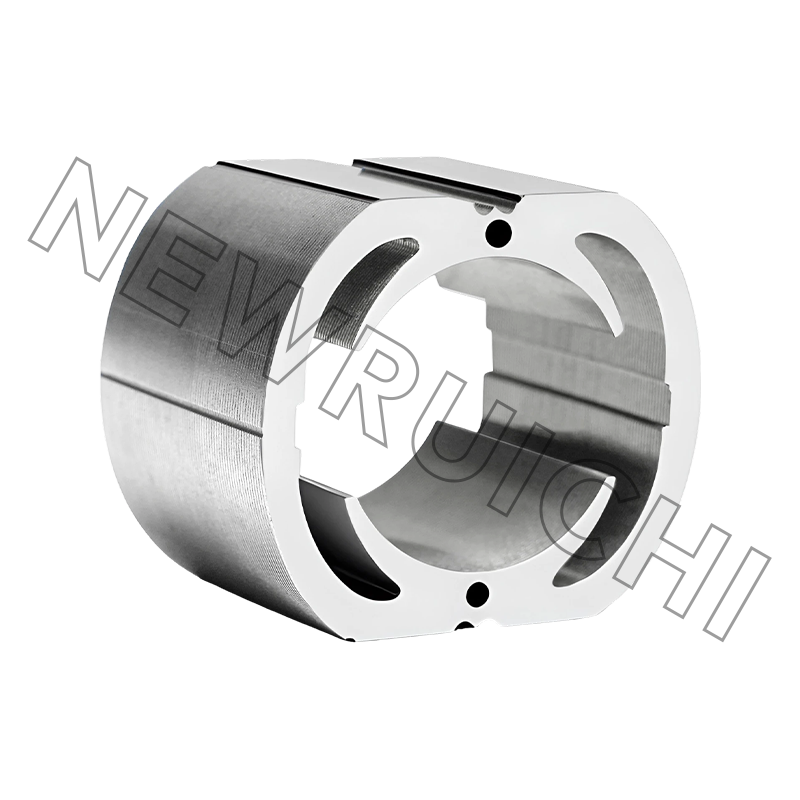
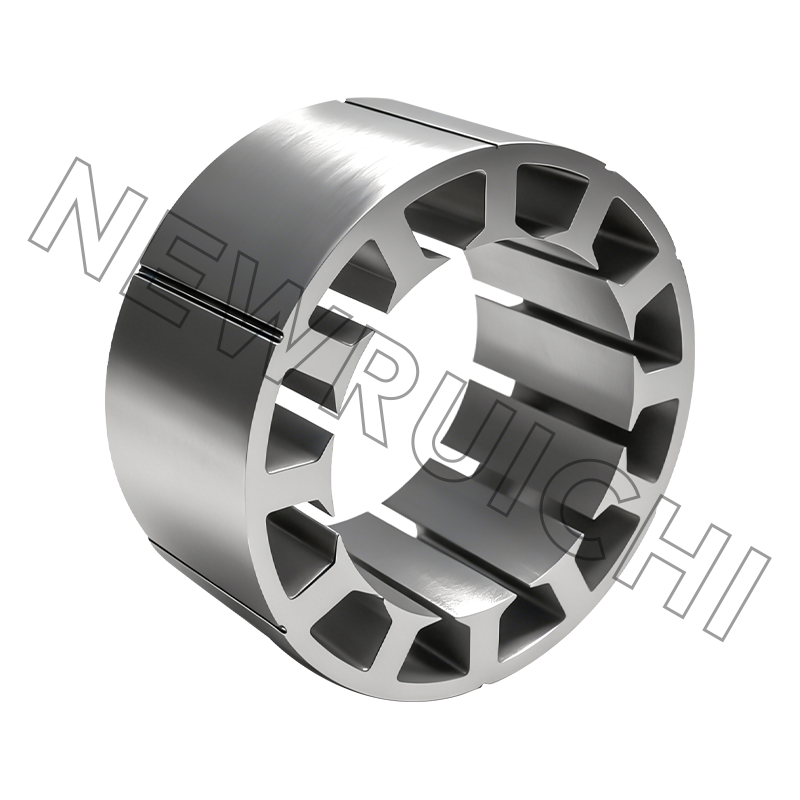
Il compromesso non è astratto. Uno stack interbloccato consente di risparmiare denaro per gli utensili, ma le tacche creano saturazione locale e contatto metallo-metallo. Una pila incollata con adesivo mantiene intatto il rivestimento isolante e solitamente misura la perdita del nucleo più bassa, al prezzo degli impianti e del tempo di polimerizzazione. Gli stack saldati si trovano nel mezzo e vengono scelti quando l'integrità meccanica di uno stack lungo conta più di un paio di watt. Laddove la geometria dell'interblocco è il fattore decisivo, il comportamento di nuclei laminati interbloccati negli assiemi di precisione vale la pena rivederlo prima che il disegno venga congelato.
Se il progetto è ancora aperto, acquistare i laminati del rotore e dello statore a disegno è il modo più veloce per confrontare le costruzioni dello stack prima di impegnarsi in uno stampo.
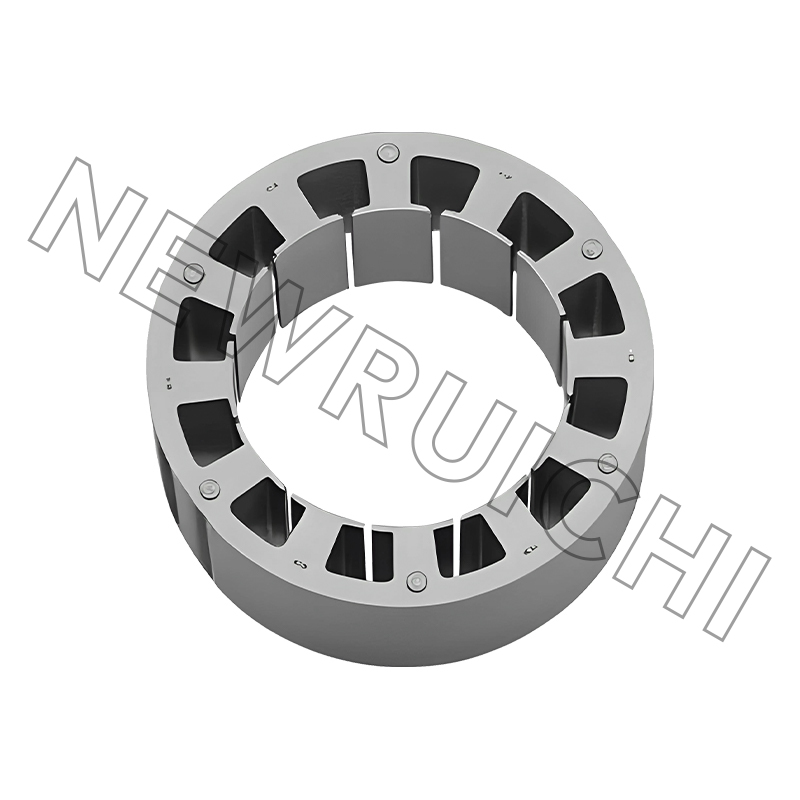 Laminazioni dello statore e del rotore del motore CC Le laminazioni personalizzate dello statore e del rotore supportano i confronti degli stack in fase di progettazione prima dell'utilizzo delle attrezzature, aiutando a valutare la perdita magnetica e l'adattamento dell'assemblaggio. Visualizza il prodotto →
Perdite che non troverai nella scheda tecnica
Una scheda tecnica fornisce un valore di efficienza in un punto operativo. La suddivisione tra i meccanismi di perdita è ciò che decide se l'armatura si surriscalda a metà carico o si surriscalda all'80% della potenza nominale.
Suddiviso indicativo in un piccolo motore DC con spazzole a carico nominale; le quote effettive cambiano con la densità del flusso, la velocità e il grado della spazzola.
La perdita di rame varia con il quadrato della corrente, quindi un sovraccarico del 10% aggiunge circa il 21% in più di calore nell'avvolgimento. Ecco perché raramente si verificano guasti alle spazzole e agli avvolgitori alla corrente stampata sull'etichetta. La perdita del nucleo è fissata dalla densità del flusso, dal calibro dell'acciaio e dal numero di cortocircuiti interlaminari, il che significa che uno stack con rivestimento graffiato si riscalda anche senza carico: una diagnostica utile quando un motore assemblato gira al minimo a caldo.
Dove le armature DC spazzolate vincono ancora
La DC spazzolata non è un'eredità ovunque. Resiste laddove una connessione a due fili, un'elevata coppia di avviamento e una trasmissione a basso costo superano la manutenzione periodica delle spazzole.
Suddivisione indicativa della tipica domanda di armature CC spazzolate, non uno studio di mercato.
Ogni segmento sollecita l'armatura in modo diverso. Gli ausiliari automobilistici puniscono i cicli termici e le vibrazioni, le unità mediche e di mobilità puniscono il rumore acustico e la stabilità della pellicola del commutatore e gli utensili elettrici puniscono la corrente di picco. Uno stack che si adatta a uno raramente si adatta a tutti e tre senza modifiche al tipo di acciaio o al metodo di costruzione.
Acquistare il nucleo: tolleranze, test e rischi che si corrono
| Caratteristico | Requisito tipico | Perché è importante |
|---|---|---|
| Altezza bava di laminazione | 0,05 mm o meno; 0,03 mm su pile strette | Le sbavature accorciano le laminazioni adiacenti e aumentano la perdita del nucleo |
| Diametro esterno del rotore e foro dell'albero | Per disegno, comunemente ±0,05 mm | Imposta il traferro e l'adattamento dell'albero; l'eccentricità si manifesta come vibrazione |
| Lunghezza della pila | Tipicamente ±0,2 mm | Modifica la costante di flusso e coppia da unità a unità |
| Fattore di impilamento | Da 0,95 a 0,98 a seconda della build | Un fattore inferiore significa più rame per la stessa coppia |
| Isolamento interlaminare | Nessun danno visibile al rivestimento | Il rivestimento graffiato crea cortocircuiti e punti caldi locali |
| Angolo di inclinazione | Per disegno, solitamente un passo di fessura | Un'inclinazione errata aumenta la coppia di cogging e il rumore udibile |
| Eccentricità del commutatore dopo il montaggio | 0,02 mm o migliore | Controlla direttamente la scintilla e la durata della spazzola |
Il luogo in cui effettivamente si accumula il rischio di acquisto è a monte del prelievo. Cinque fallimenti rappresentano la maggior parte delle controversie che vediamo:
- Grado di acciaio sostituito con un grado non orientato più economico con perdite maggiori.
- Spruzzi di saldatura o interblocchi ricostruiti che appiattiscono la pila e mettono in corto i lamierini.
- Danni al rivestimento derivanti dalla movimentazione di materiali sfusi prima che la pila venga incollata.
- Materiale fornito non ricotto, che elimina la perdita del nucleo senza modificare una singola dimensione.
- Lotti mescolati all'interno di una pila, visualizzati come dispersione da unità a unità nell'estrazione corrente.
Per i programmi di volume, l'acquisto di una pila finita anziché di fogli sfusi sposta tali rischi sul fornitore ed elimina la variazione della lunghezza della pila dalla catena di montaggio.
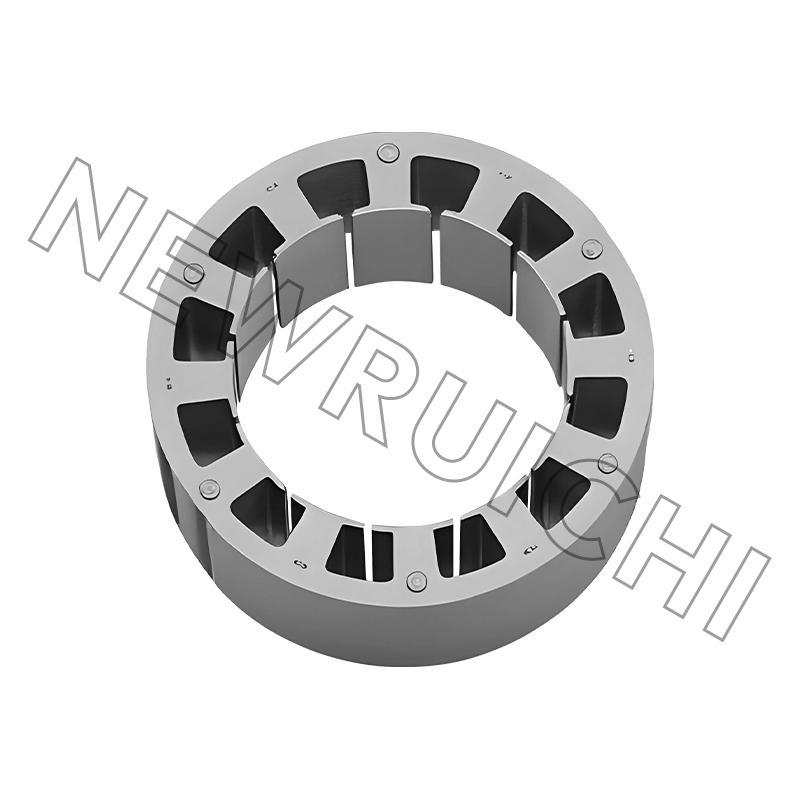 Gruppi statore e nucleo rotorico del motore CC I nuclei laminati finiti si adattano ai programmi motori di volume trasferendo il rischio di impilamento al fornitore e riducendo la variazione della lunghezza della pila sulla catena di montaggio. Visualizza il prodotto →
Dal campione alla serie: una sequenza che regge
1. Disegno e revisione dell'acciaio.
Confermare calibro, qualità, peso del rivestimento e struttura della pila prima di tagliare qualsiasi materiale.
2. Campioni tagliati al laser.
Poche centinaia di pezzi, senza attrezzature, consegnati mentre la progettazione è ancora in movimento.
3. Prova stack e bond.
Misurare il fattore di impilamento raggiunto e la lunghezza della pila rispetto al disegno.
4. Adattamento, rotazione e test termico.
Traferro, eccentricità, aumento di temperatura al carico nominale e comportamento della spazzola sul commutatore.
5. Utensili per il volume.
Stampo per stampaggio o lotto laser, a seconda della quantità e del rischio di modifica.
6. Primo articolo e documentazione.
Rapporto dimensionale, certificati dei materiali e PPAP laddove il programma è automobilistico.
I campioni tagliati al laser consentono inoltre di testare un cambiamento di qualità dell'acciaio prima di impegnarsi in uno stampo. Una qualità da 0,35 mm che misura una minore perdita del nucleo può o meno giustificare il costo aggiuntivo per chilogrammo, e una prova sullo stack risponde a questa domanda in una settimana anziché in un trimestre.
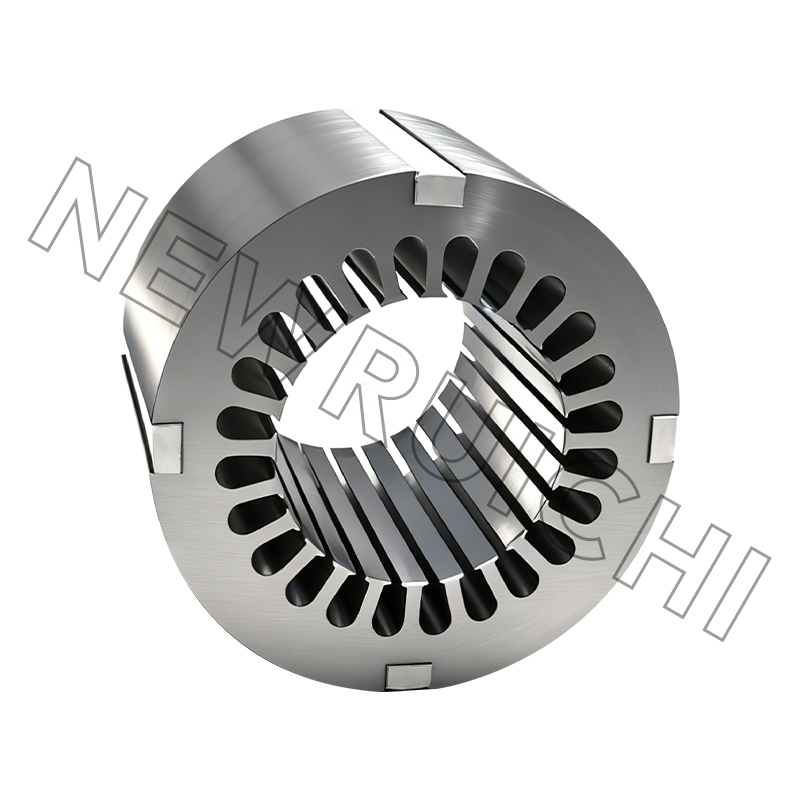
 Campioni di laminazione di statore e rotore tagliati al laser I campioni di laminazione personalizzati tagliati al laser supportano i controlli iniziali della progettazione del motore e le prove sulla qualità dell'acciaio prima dell'impegno dello stampo e della produzione in serie. Visualizza il prodotto →
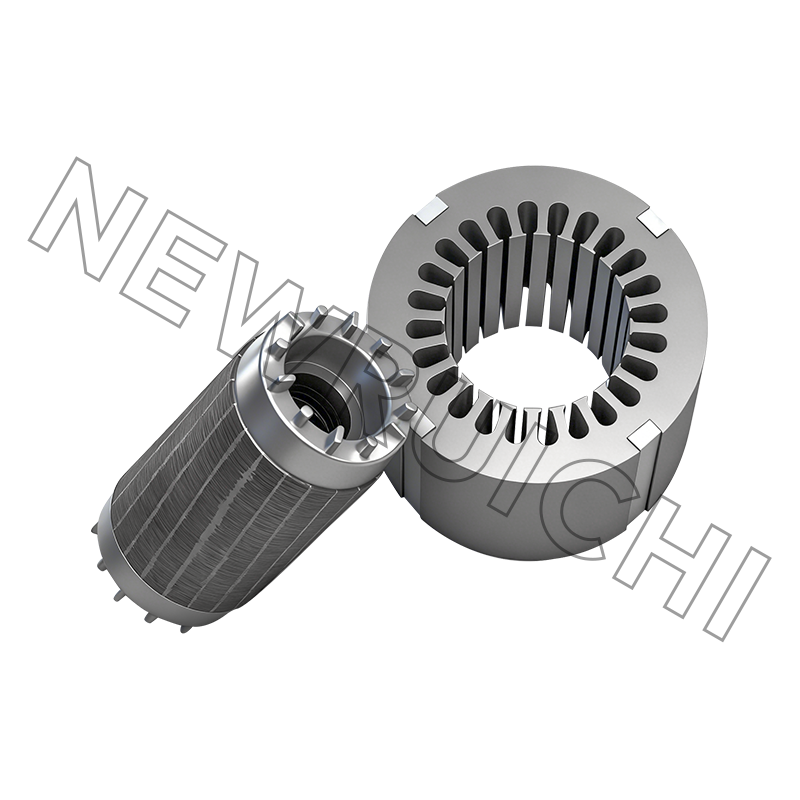
Dopo la fase di campionatura, il percorso di laminazione e produzione dell'anima (taglio dell'acciaio, stampaggio o taglio laser, ricottura dove specificato, impilamento tramite incastro, adesivo o saldatura e ispezione finale) è il punto in cui le date di consegna vengono vinte o perse. Vale la pena seguire questo flusso una volta con il fornitore prima del primo ordine d'acquisto, non dopo.
Note sulla manutenzione e sulla conformità
- Ispezionare le spazzole alla metà della durata di usura prevista, non al cedimento.
- Una pellicola commutatrice uniforme color cioccolato è sana; la pellicola irregolare indica contaminazione o la qualità della spazzola sbagliata.
- Mantenere la pressione della molla entro le specifiche. La bassa pressione lucida il commutatore, l'alta pressione usura rapidamente le spazzole.
- Pulire con un solvente compatibile con l'isolamento dell'avvolgimento; la polvere di carbonio conduce.
- Conservare i nuclei impilati asciutti e avvolti, perché la ruggine interlaminare si comporta esattamente come un cortocircuito elettrico.
Dal punto di vista della conformità, i nuclei dei motori per i programmi automobilistici generalmente si trovano all'interno di un sistema di qualità IATF 16949, i nuclei industriali generali sono conformi alla ISO 9001 e i telai e le basi saldati sono conformi alla ISO 3834, con una gestione ambientale conforme alla ISO 14001. Tali certificati contano meno come carta e più come motivo per cui i rapporti del primo articolo, i certificati dei materiali e le notifiche di modifica arrivano senza essere inseguiti.
Niente di tutto ciò rende complicata l'armatura. Lo rende specifico: grado di acciaio, struttura dello stack, limite di bava, eccentricità del commutatore. Risolvi questi quattro e il problema delle scintille delle 4.500 ore smetterà di essere un mistero.
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *

 Email: [email protected]
[email protected]
[email protected]
 Telefono/Telefono:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Diritto d'autore © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Produttori di nuclei di statore e rotore
